场景一:产线线边物料智能配送
背景
某大型汽车制造企业是国内主流整车厂商,总装车间承担着多车型混线生产任务,日均下线车辆数百台。车间内设有多条装配线,每条产线对应数十个工位,每个工位需要按时按量配送数十种不同规格的零部件。随着车型配置日益丰富、订单结构日趋碎片化,传统线边物料配送模式的矛盾愈发尖锐。
解决方案
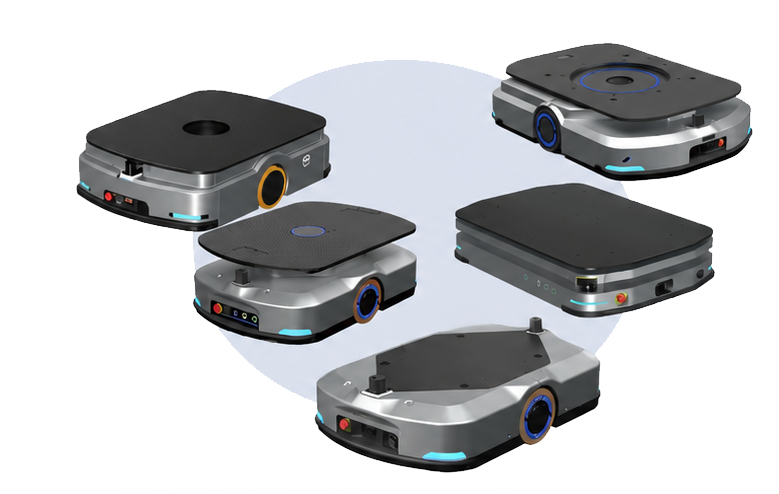
- 海川日丰深入调研客户总装车间的产线布局、物料种类、配送节拍及作业流程,结合企业在智能物流系统集成与AMR应用领域的技术积累,为客户量身打造了一套覆盖“智能叫料—AMR自主配送—精准交接—空箱回收”全流程的线边物料智能配送系统。
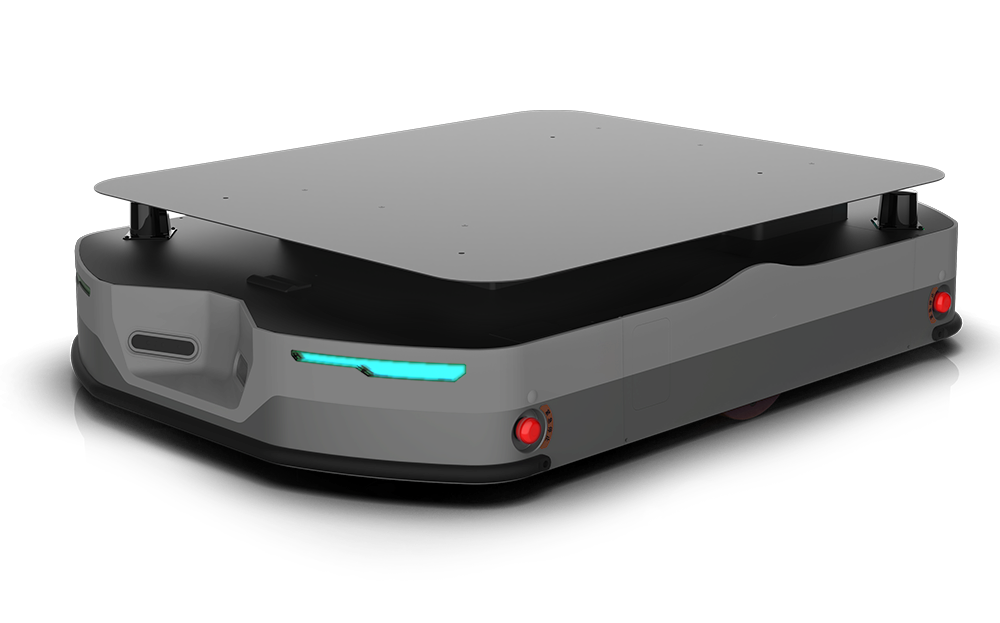
- 智能叫料与任务自动触发——产线每一个工位均部署了智能叫料终端。当工位线边物料消耗至预设的安全库存阈值时,系统自动触发叫料请求;产线工人也可通过PDA或平板电脑一键呼叫所需物料。叫料指令实时上传至RCS机器人调度系统,系统根据物料种类、配送优先级、AMR当前位置及任务负载,自动匹配最优AMR执行配送任务。
- 精准交接与防错校验——AMR抵达目标工位后,通过二维码、RFID或视觉识别技术进行工位校验,确保物料送达正确位置。系统自动比对配送任务与工位信息——一旦发现物料品种、数量或批次与工位需求不符,立即发出报警并阻止交接,从技术上杜绝了错送、漏送的可能。
- 空箱与空料车自动回收——物料被取用后留下的空料箱、空料车,由AMR自动回收。系统根据空箱/空车数量或预设的时间周期,自动调度AMR前往各工位回收空载具,并统一运送至指定回收区域。这一闭环设计彻底消除了传统模式下空载具在产线周边堆积、占用通道空间的问题,保持车间环境整洁有序。
实施效果
- 产线线边物料智能配送系统投用后,企业总装车间物料配送环节的各项核心指标实现了全面跃升。
- 人力成本显著节约——配送岗位人员缩减60%以上。释放出的劳动力转向设备维护、质量检测等高价值岗位。企业彻底告别了配送岗位“招工难、留人难”的困境。
- 柔性生产响应能力显著增强——当产线换型或紧急插单时,AMR系统无需任何物理改造,仅需在软件层面调整配送任务与路线规划,即可在极短时间内完成对新生产计划的适配。企业的市场敏捷响应能力得到了质的提升。
- 车间环境与作业安全全面提升——AMR取代人工牵引车后,车间内人车混流的安全风险大幅降低。空箱与空料车的自动回收使产线周边通道始终保持畅通,车间作业环境显著改善。