返回案例列表
某汽车企业
车载CD设备自动 组装产线
高效·精准·智能·稳定
项目概述
本案例为某汽车企业车载CD设备的全流程自动组装线,覆盖上料、引线、散热片安装、左右托架安装、装饰板安装、基板安装、上盖安装、捆线、下料等全工序。产线采用模块化设计,集成精密装配、自动锁付、在线检测与数据追溯技术,以高效、精准、智能、稳定为核心特征,助力汽车电子制造企业提升生产效率与产品品质。
客户面临的挑战
在项目启动前,客户在车载CD设备生产环节面临以下核心问题:
- 装配工序多、工艺复杂:车载CD设备包含散热片、托架、装饰板、基板、上盖等多个部件的精密装配,工序多达十余个,人工操作容易漏装、错装。
- 品质一致性难保障:螺钉锁付扭矩、线束引出长度、卡扣固定到位等依赖人工判断,标准难以统一,不良率波动大。
- 数据追溯困难:各工序生产数据分散,缺乏统一的记录与关联机制,一旦出现质量问题,难以快速定位到具体批次与工位。
- 生产节拍受制于人工:人工装配效率存在上限,难以满足逐年增长的产能需求。
解决方案与核心工艺
我们为客户定制开发了车载CD设备全自动组装线,涵盖以下核心工艺环节:
上料与引线工位
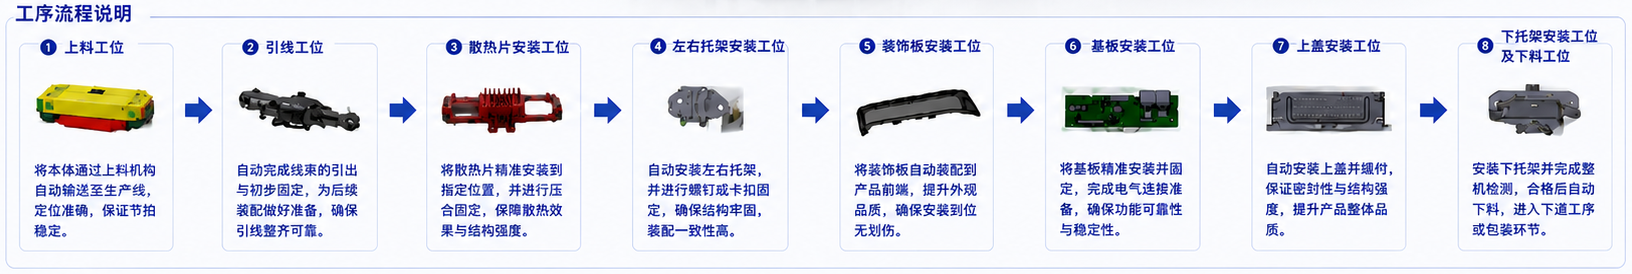
本体通过上料机构自动输送至生产线,定位准确,保证节拍稳定。自动完成线束的引出与初步固定,为后续装配做好准备,确保引线整齐可靠。
散热片与左右托架安装工位
将散热片精准安装至指定位置,并进行压合固定,保障散热效果与结构强度。自动安装左右托架,采用螺钉或卡扣固定,确保结构牢固,装配一致性高。
装饰板与基板安装工位
将装饰板自动装配到产品前端,提升外观品质,确保安装到位、无创伤。将基板精准安装并固定,完成电气连接准备,确保功能可靠性与稳定性。
上盖安装、捆线与下料工位
自动安装上盖并捆件,保证密封性与结构强度,提升产品整体品质。安装下托架并完成整机检测,合格后自动下料,进入包装环节或下道工序。
方案优势
- 提升生产效率:自动化连续作业,缩短生产周期,显著提升产能。
- 保障产品品质:精密装配与在线检测相结合,有效降低不良率。
- 降低运营成本:减少人工干预,降低人力与管理成本,提高设备利用率。
- 稳定可靠运行:模块化设计,设备运行稳定,维护便捷,寿命长。
- 满足行业需求:满足汽车电子行业高标准要求,助力企业提升竞争力。
- 数据可追溯:生产过程数据实时采集,支持追溯与分析,持续优化生产。
项目成效
该自动组装线交付后,实现了车载CD设备从散料上料到成品下料的全自动化连续作业,大幅缩短了生产周期,显著提升了产能。精密装配与在线检测的结合有效控制了产品一致性,降低了不良率。系统采用模块化设计,可快速换型,适配多品种车载电子产品的生产需求。生产过程数据实时采集与绑定,质量可追溯,为工艺持续优化与管理决策提供了数据支撑,获得了客户的高度认可。