某电子企业
摄像头自动产线
系统架构简单,低成本,高效率,易维护
项目概述
本项目为某头部电子企业摄像头产品的全自动化组装生产线,涵盖前壳组装、灯板装配、镜头与主板安装、POE板锁螺丝、气密性检测、自动打标贴标、成品出库等全流程工序。产线采用模块化设计,集成视觉引导、精密锁付、在线检测与数据追溯技术,定位精度达±0.02mm,重复精度±1%,实现了从散料上料到成品输出的全自动化生产。
架构总览:四层智能系统
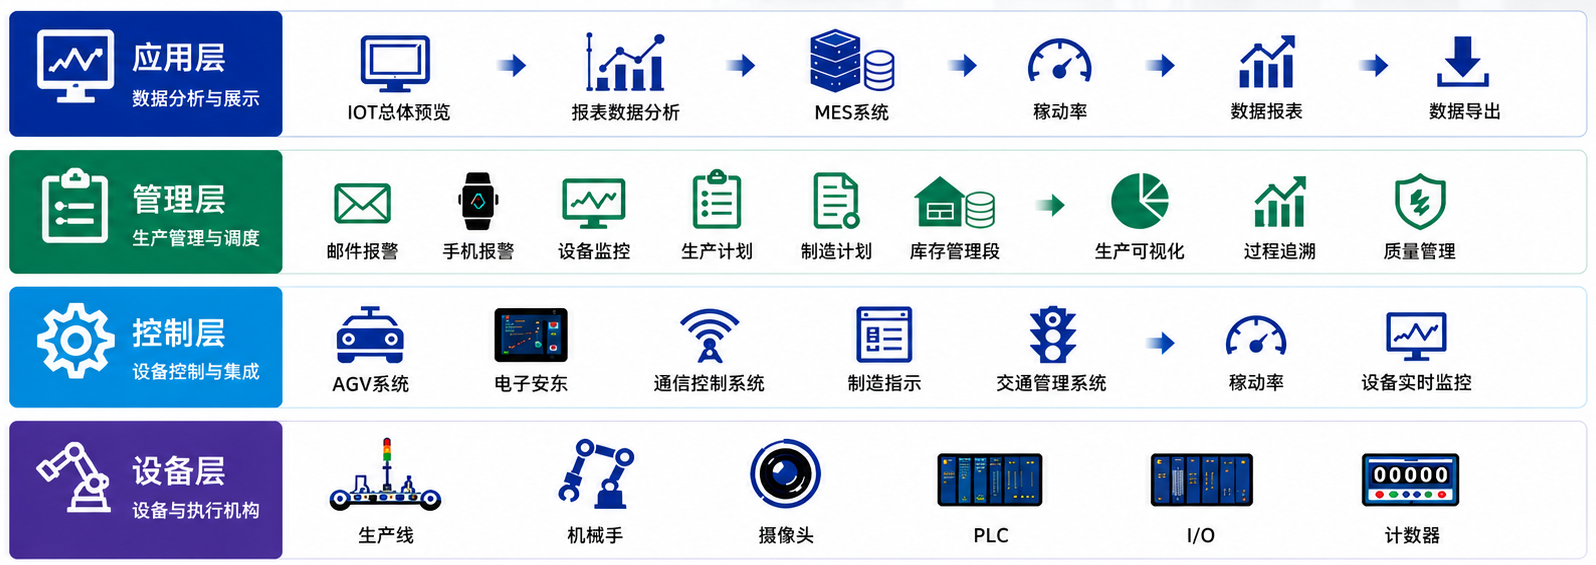
这条产线的核心不只是自动化设备本身,更是背后的信息系统支撑。整条产线采用了标准的工业4.0四层架构,从下到上分别为设备层、控制层、管理层和应用层。
设备层是产线的基础,包含生产线、机械手、PLC、I/O模块、计数器等执行机构。控制层负责设备控制与集成,涵盖AGV调度、电子安东系统、通信控制系统、设备实时监控等功能模块。管理层聚焦生产管理与调度,实现邮件/手机报警、生产计划排程、制造指示下达、库存管理、过程追溯与质量管理等核心业务。应用层位于最顶端,面向管理者提供数据分析与展示能力,包括IoT总体预览、MES系统看板、报表数据分析、设备移动率监控等。
通过这四层架构的有机整合,产线实现了从设备数据采集、生产过程控制到管理决策支持的无缝贯通,真正做到了“数据驱动生产”。
工艺全流程:从散料到成品的精密之旅
在四层架构的支撑下,产线按照以下工艺流程有序运行。
生产线启动后,前壳通过振动盘自动供料,经除尘处理后进入组合工位;灯板由摇动盘自动上料,经取料旋转结构定位后进入锁付准备。与此同时,主板由接驳手自动抓取,经扫码记录、除尘处理,通过视觉引导精确放置。镜头、快门线等物料由人工批量上料至指定工位,机械手自动完成取料与预装。
装配环节分为多个并行工位协同作业。前壳与中框在双模组取料结构下完成预组装,随后由双模组锁螺丝机构一次性完成多颗螺丝的自动锁付,视觉系统实时判断螺丝有无漏配。灯板装配工位采用HOIS电批配合吸头完成锁付,双工位遮光棒装配与灯板锁螺丝同步进行。POE板自动上料后与主板完成双头连接线对接,系统自动完成三码关联,进入烧录与点胶工序。
品质管控贯穿整条产线。每一颗螺丝锁付后均有视觉确认,气密性检测工位自动进行正压与负压测试,NG品自动报警排出。全部工序完成后,成品自动输送至打标工位,完成标签打印、贴标与出库。产线在全流程中自动采集并关联数据,形成完整的产品档案,实现“一物一码、全程可追溯”。

项目成效
产线交付后实现了全自动化连续作业,大幅缩短生产周期,显著提升产能;精密装配与在线检测相结合,有效降低不良率,产品一致性大幅提高。系统支持快速换型,可适配多种型号摄像头生产,生产过程数据实时采集,质量可追溯,为工艺优化与管理决策提供数据支撑。